钎焊作为液冷构件核心连接工艺
对钎料的润湿能力、尺寸精度、密封承压性能提出严苛要求
金川岛银铜磷钎料适配铜质液冷板、铜 - 不锈钢接头钎焊等
多种场景,可实现低热阻、高气密的可靠连接
下面介绍其典型应用。
铜质液冷板腔体与流道钎焊
液冷板通常由底板、流道层、盖板多层结构组成
需要通过真空钎焊或气氛保护钎焊实现大面积密封连接。
金川岛银铜磷焊带最薄可轧制至0.08mm,宽度最大可达80mm
厚度精度控制在±0.005mm,满足液冷板大面积钎焊对
焊料尺寸精度的严苛要求。
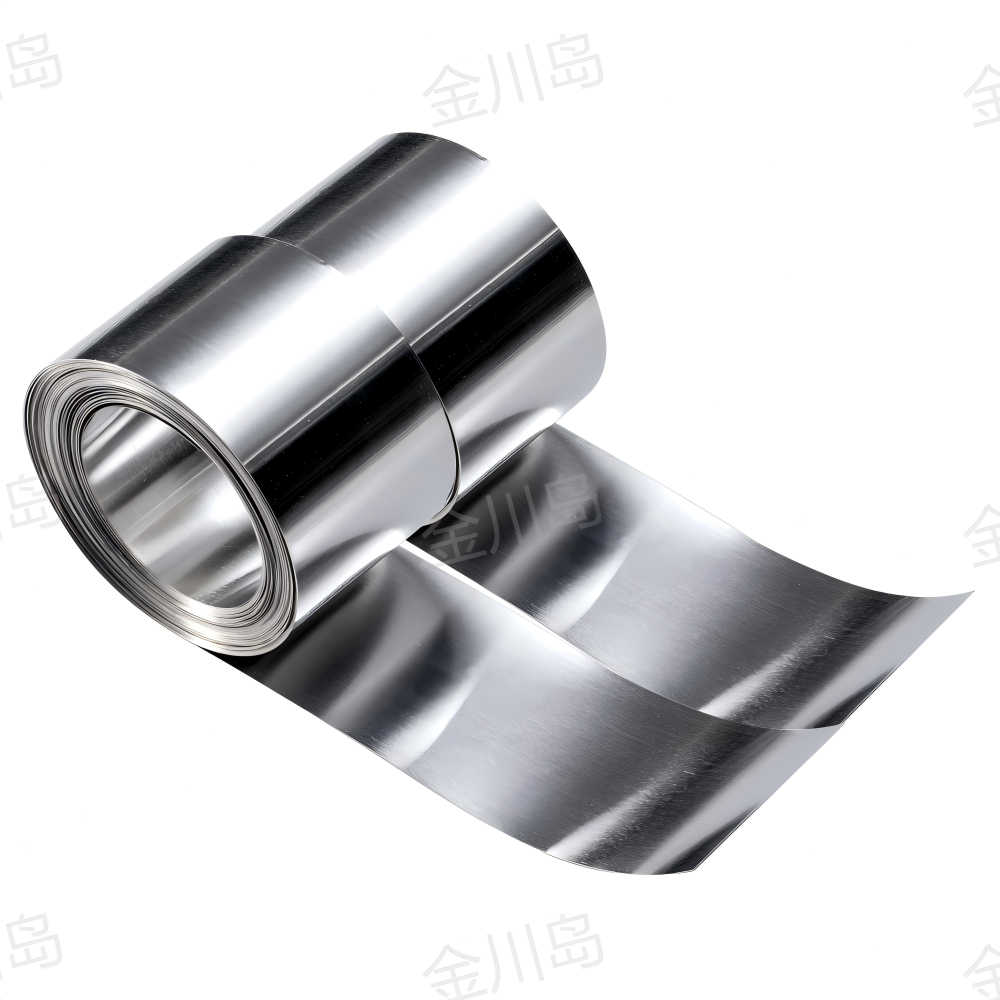
将钎料预先铺设在各层结合面之间
通过真空炉一次加热完成整个冷板的钎焊
形成连续、致密、低热阻的导热界面。
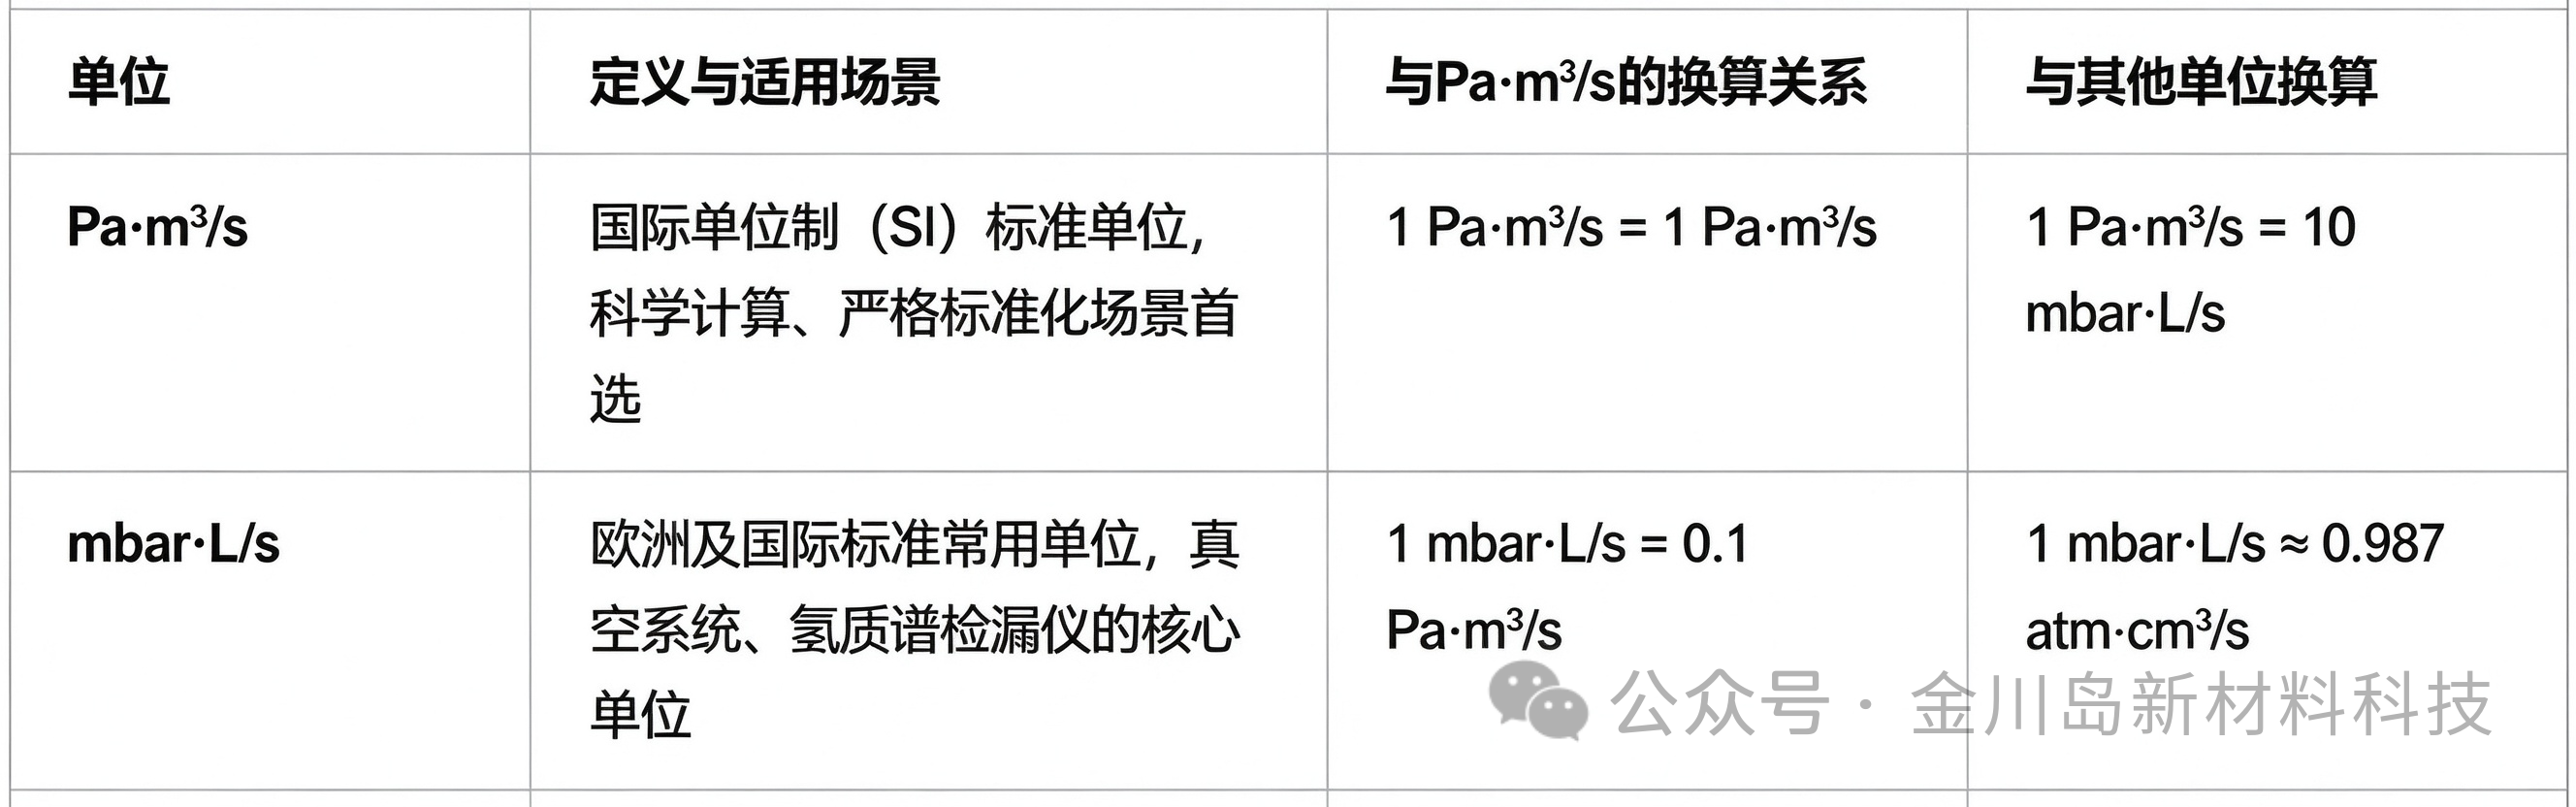
钎焊完成后钎缝气密性可达氦质谱检漏≤1×10⁻⁹Pa·m³/s
满足液冷系统零泄漏要求,适合中小型铜水冷板的批量加工制造。
液冷管路接头焊接
液冷系统中冷板与CDU之间、CDU与室外冷源之间
通过大量铜管管路连接,管路接头是渗漏风险最高的部位。
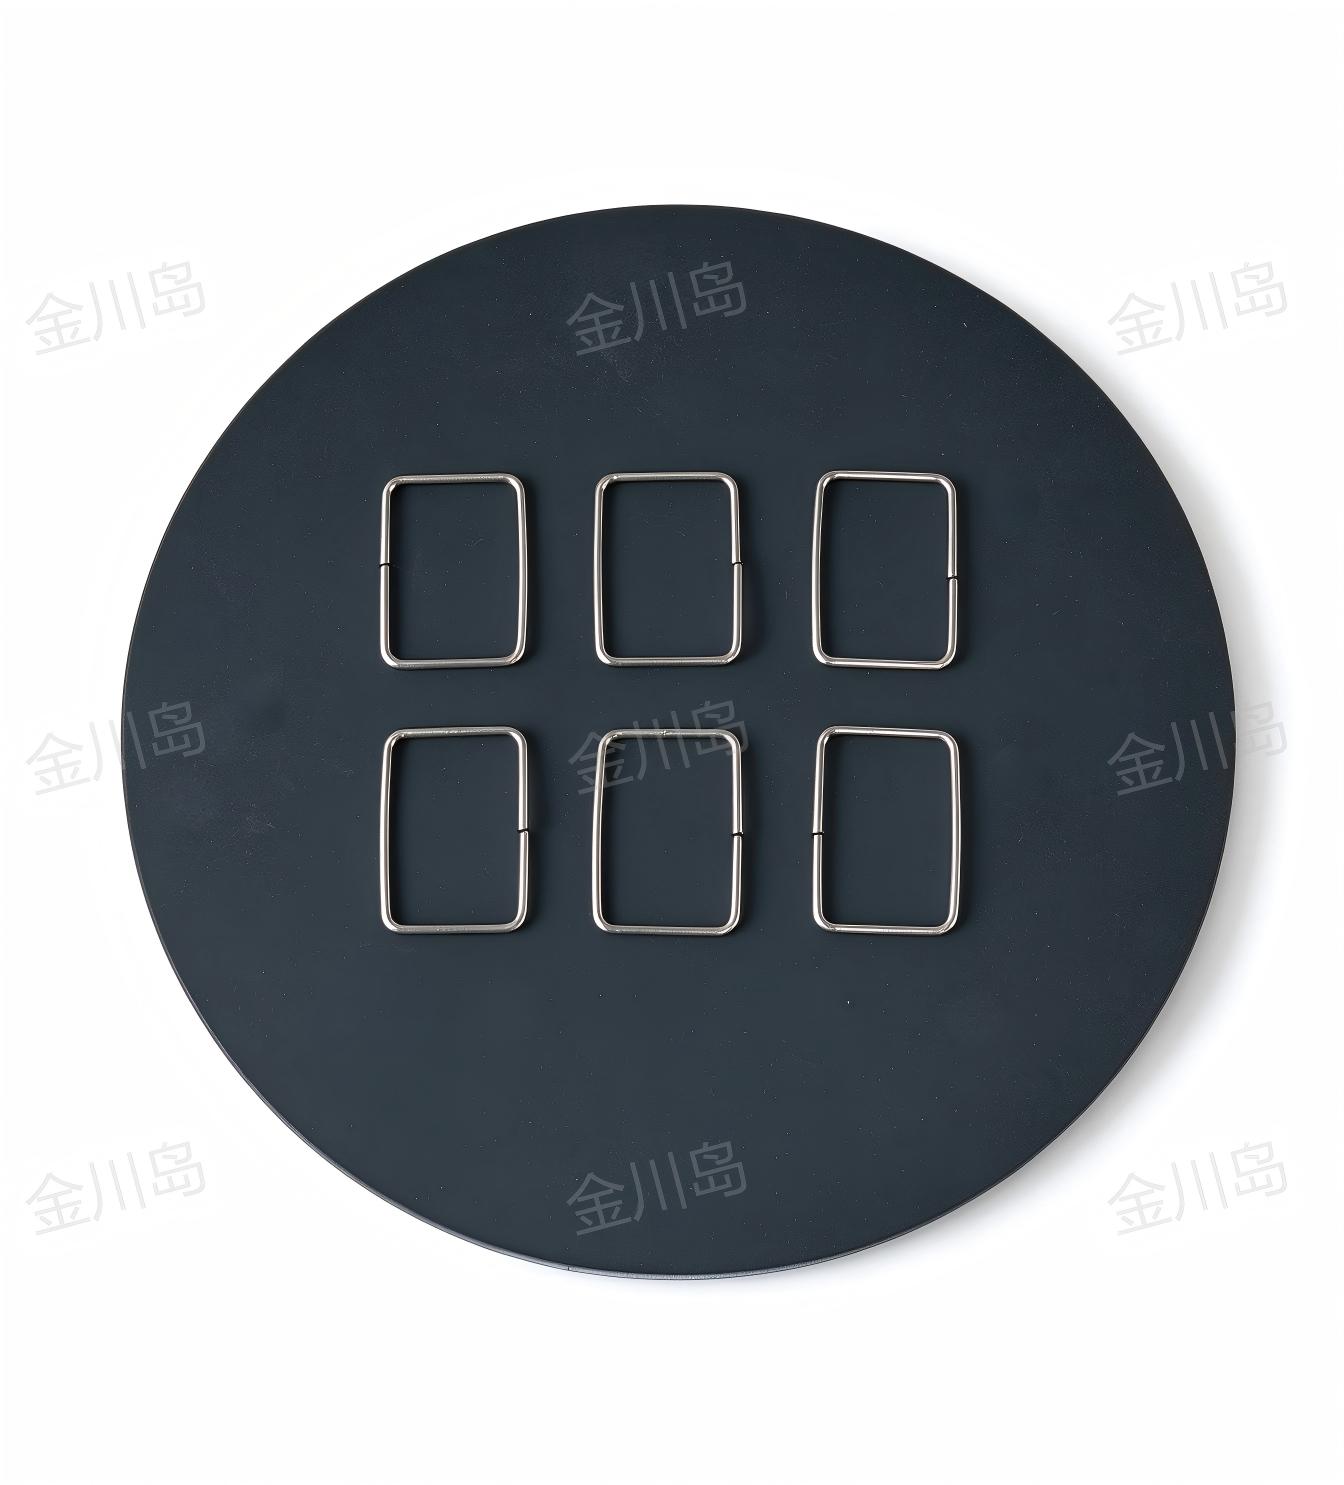
银铜磷钎料加工为丝状环形,除铜管连接外
也可实现铜与不锈钢接头的快速可靠连接。
钎焊紫铜时无需额外添加助焊剂,管内壁不会残留助焊剂残渣,
有效避免了残渣被冷却液冲刷进入循环系统
堵塞冷板微通道的风险。
同时焊缝填充饱满,承压能力强,长期运行可靠性高。
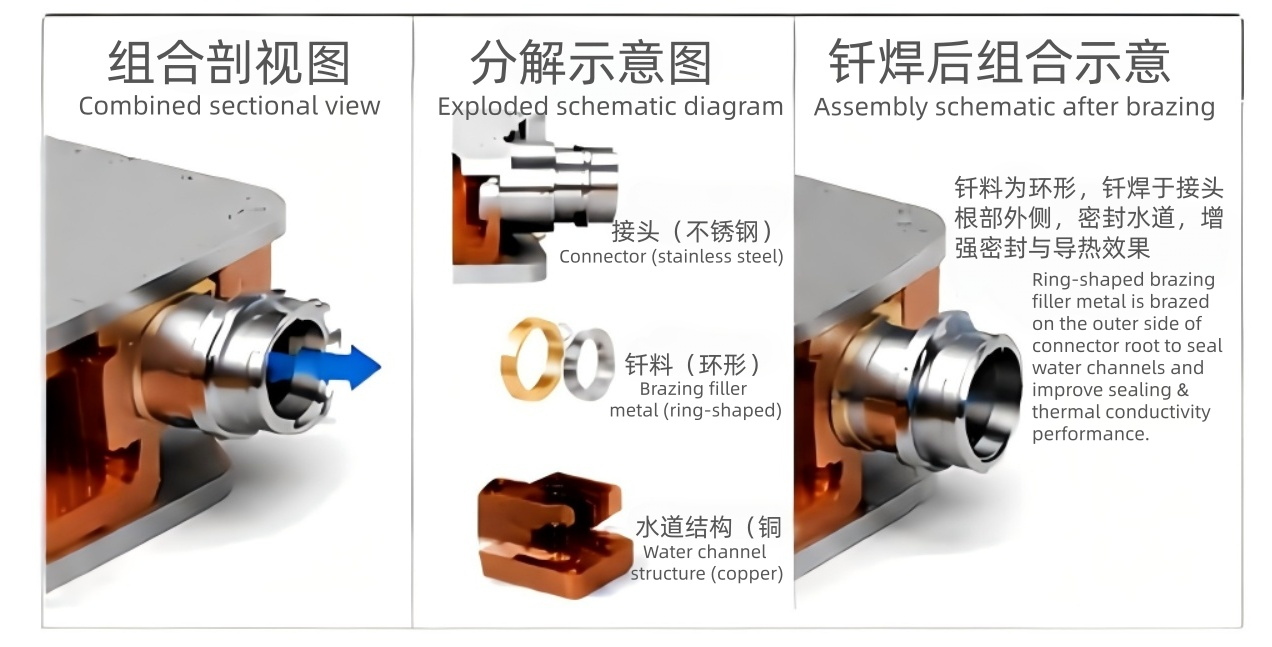
下图为进水口钎焊结构示意图
BCu80AgP银铜磷钎料实现铜与不锈钢接头的可靠钎焊
采用丝状环形钎料,精准布置在不锈钢接头根部外侧
钎焊后可充分填充配合间隙,形成致密密封钎缝
同时兼顾结构密封性能与界面导热能力。
常见质量问题与控制措施
银铜磷钎料钎焊液冷构件时,常见质量问题包括虚焊、气孔、裂纹、渗漏等,需要从材料、工艺、装配多维度进行控制:
一是控制装配间隙,最佳钎焊间隙为0.03-0.12mm,过小钎料无法流入形成未焊透,过大则毛细作用减弱导致填充不足。
二是钎料形态设计,采用与流道结构匹配的焊料尺寸,保证焊料量精准可控。
三是控制升温速率,银铜磷钎料存在一定偏析倾向,快速通过固液相线区间可减少成分偏析,避免出现脆性相。
免责声明:本文章工艺参数及技术内容仅供参考及技术交流;如涉及版权或知识产权问题,请及时联系我们处理。


